Contacter

Comment débuter avec le fluoperçage: tout ce qu’il faut savoir

Le fluoperçage est une technique permettant de réaliser des connexions solides et durables dans le métal. Mais par où commencer ? Quels matériaux et quels outils faut-il utiliser?

Dans ce volet de la Knowledge Hub, vous trouverez tout ce qu’il faut pour démarrer avec succès. Que vous soyez un professionnel expérimenté ou débutant, ce guide vous aidera à commencer en toute confiance.

Qu’est-ce que le fluoperçage et comment ça fonctionne?

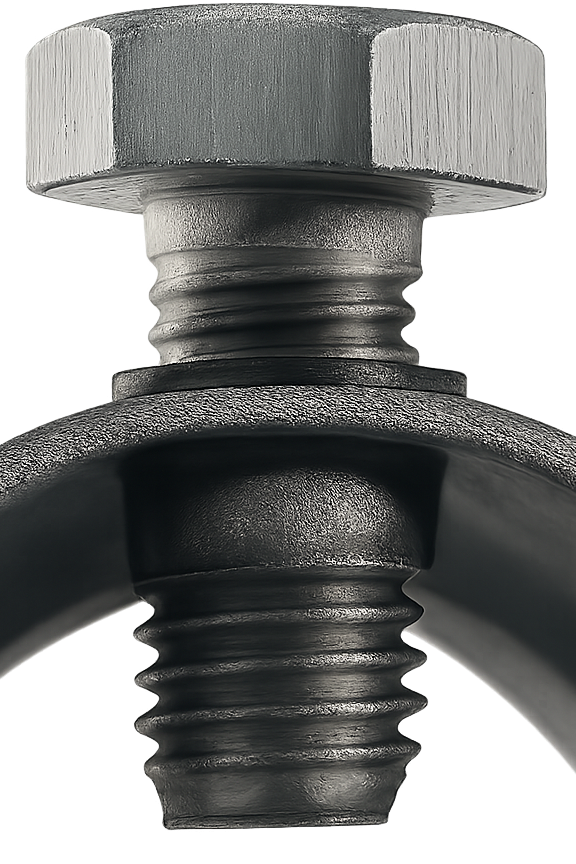
Le fluoperçage repose sur l’utilisation d’un fluoforet qui, grâce à la chaleur par friction, rend le métal plastique.

Le matériau est déplacé vers le haut et vers le bas, formant une colerette et une douille allongée.

Cela permet de créer un filetage dans des plaques ou des tubes métalliques fins, sans utiliser d’éléments de fixation supplémentaires comme des écrous ou des inserts.
Matériaux adaptés et non adaptés au fluoperçage

Le fluoperçage peut s’appliquer à différents métaux, mais tous les matériaux ne sont pas adaptés. Voici un aperçu des matériaux compatibles et non compatibles, basé sur leurs propriétés thermiques et mécaniques.

Matériaux adaptés

Le fluoperçage fonctionne parfaitement sur les métaux capables de se déformer et ayant un point de fusion suffisamment élevé. Les principaux matériaux adaptés sont :

  • Aluminium 6060-T6 et autres alliages d’aluminium : Tous les types d’aluminium conviennent au fluoperçage. Cela s’explique par leur faible température de fusion et de déformation.

  • Attention : nous vous recommandons toutefois d’utiliser notre Aludrill spécialement conçu à cet effet.

Cuivre et laiton (CuZn39Pb3, CW614N) : Adaptés au fluoperçage, mais nécessitent des paramètres ajustés.

  • Acier au carbone (Acier doux S235) : Couramment utilisé dans de nombreuses applications. Le fluoperçage dans le S235 ne pose aucun problème.

  • Acier inoxydable (Inox 304/316) : Nécessite des paramètres de perçage adaptés en raison de sa plus grande résistance et de la chaleur générée. Une décoloration locale due à la chaleur peut apparaître, mais elle peut être corrigée par des techniques de passivation.

  • Aciers à haute résistance (par ex. 16MnCr5, 25CrMo4) : Peuvent convenir avec des paramètres de procédé adaptés. Certains aciers extrêmes ne sont pas compatibles. Nous serons ravis de vous aider à évaluer les possibilités.

Matériaux moins ou non adaptés

Certains matériaux sont moins ou pas du tout adaptés au fluoperçage, en raison de leurs propriétés thermiques ou mécaniques. Dans certains cas, une solution est toutefois envisageable, ou une approche alternative peut être appliquée.

  • Fonte et moulage sous pression de zinc (GD-ZnAl4Co1) : Les métaux à structure cassante se fissurent rapidement sous la pression du fluoperçage. Ils ne conviennent pas pour une connexion fiable.

  • Acier trempé (par exemple 16MnCr5 trempé, C45M trempé) : Le métal est trop dur et provoque une usure excessive de l’outil. Non adapté sans prétraitement spécifique. Contactez-nous pour discuter des possibilités.
  • Aciers à haute résistance comme HARDOX® et DP1000 : En raison de la résistance extrêmement élevée du métal, le déplacement du matériau est trop limité pour former une collerette correcte.

Matériaux peints et revêtus

Certains revêtements et certaines couches de protection peuvent être endommagés pendant le fluoperçage.

Acier galvanisé

  • Sur les surfaces galvanisées à chaud, la couche de zinc peut s’écailler ou être endommagée pendant le fluoperçage.
  • Sur l’acier électrozingué, la partie inférieure du collet formé peut se fissurer. Cela peut nuire au processus de taraudage qui suit et affecter la qualité du filetage.

Revêtement par poudre et revêtement ED
  • Le fluoperçage après l’application du revêtement peut provoquer des traces de brûlure, une décoloration ou des dommages autour du trou. Contactez-nous pour discuter des possibilités pour votre application.

  • Plomb, zinc et étain : Fondent trop rapidement sous les températures élevées du processus de fluoperçage. Le fluoperçage n’est pas recommandé.
  • Zamak et autres alliages de zinc : Parfois utilisés, mais sensibles aux fissures et à la déformation. Le fluoperçage n’est pas recommandé non plus dans ce cas.

  • Le soudage modifie les propriétés du matériau : réaliser un fluoperçage directement sur un cordon de soudure peut provoquer des fissures, une collerette endommagée ou un fluoforet cassé. Nous ne le recommandons pas.

De quoi avez-vous besoin pour commencer ?

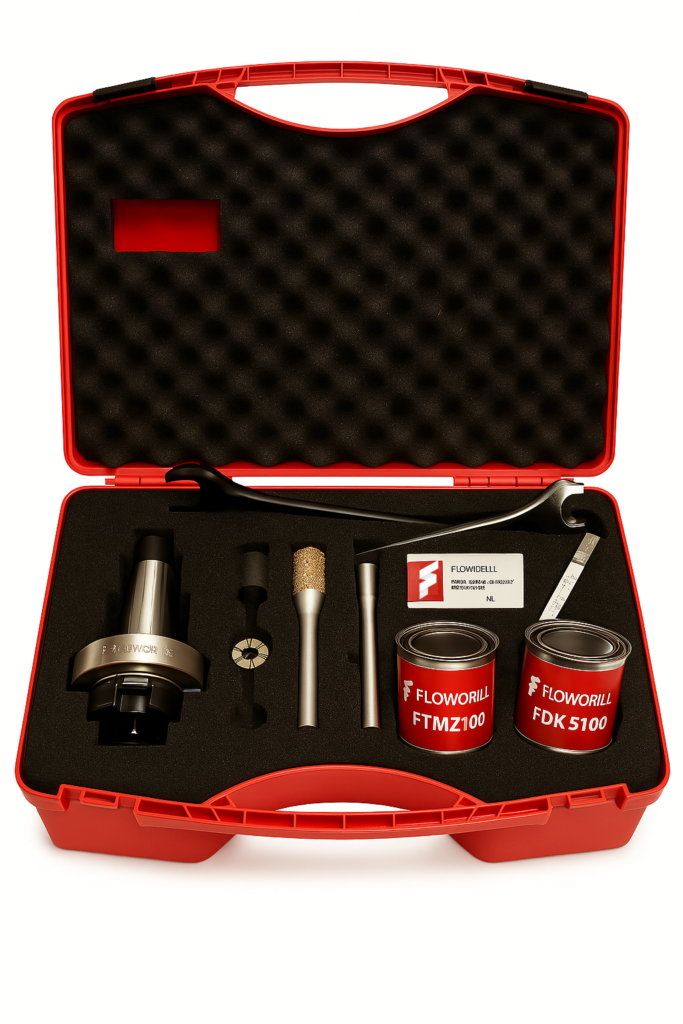
Fluoforet Flowdrill : Choisissez le bon diamètre en fonction du filetage souhaité.

  • Un fluoforet Flowdrill : Choisissez le bon diamètre en fonction du filetage souhaité.
  • Une perceuse puissante : Perceuse à colonne ou machine CNC avec assez de couple et de vitesse.
  • Lubrifiant de qualité : Réduit l’usure et améliore les performances.

  • Un taraud Flowtap : Pour former le filetage dans la colerette créée.

Étapes pour réussir un fluoperçage

Suivez ces étapes pour un résultat optimal :

  1. Préparation
    Fixez la pièce et réglez correctement la machine.
  2. Réglage du perçage
    Ajustez la vitesse de rotation et la pression selon les recommandations Flowdrill.
  3. Processus de fluoperçage
    Appliquez un peu de pâte lubrifiante (FDKS). La chaleur générée permet de déformer le métal et de créer une colerette.
  4. Taraudage
    Utilisez le taraud Flowtap avec de l’huile (FTMZ) pour créer un filetage solide dans la paroi.

Téléchargez ici le guide complet pour débuter avec le fluoperçage.
Questions fréquentes sur le démarrage avec le fluoperçage

Puis-je réaliser du fluoperçage sur une machine CNC, un tube laser ou une perceuse à colonne ?

Le fluoperçage est possible sur des machines CNC, des machines tube laser et des perceuses à colonne. Toutefois, nous déconseillons l’utilisation d’une perceuse portative pour le fluoperçage. Pour chaque type de machine, des porte-outils spécifiques sont disponibles. Si vous souhaitez savoir si votre machine est adaptée au fluoperçage ou si vous voulez savoir ce qu’une nouvelle machine pourrait apporter à votre application, n’hésitez pas à nous contacter pour plus d’informations.

Oui, le fluoperçage offre des avantages économiques:

  • Profils plus légers ou plus fins : Comme aucun matériau n’est enlevé pendant le fluoperçage, il n’est pas nécessaire d’épaissir ou de renforcer le profil pour compenser la résistance. Cela permet d’utiliser des matériaux plus fins, ce qui réduit les coûts.
  • Amélioration des processus : Le fluoperçage rend les étapes de production plus efficaces.
  • Réduction des défauts de production : La précision du fluoperçage permet de limiter les erreurs.
  • Temps de réglage réduit : Le temps d’installation est considérablement raccourci.
  • Économie de matière : Moins de gaspillage grâce au processus sans copeaux.
  • – Pas de pièces d’achat supplémentaires : Flowdrill propose une solution de fixation complète, sans éléments rapportés.

Sujets associés

  • Étapes clés : le fluoperçage pour débutants – Téléchargez notre guide gratuit avec conseils pratiques.
  • Études de cas : les premiers projets avec Flowdrill – Découvrez comment d’autres entreprises ont démarré avec succès.
Aucun champ trouvé.